Особенности изготовления полиэтилентерефталатных преформ.
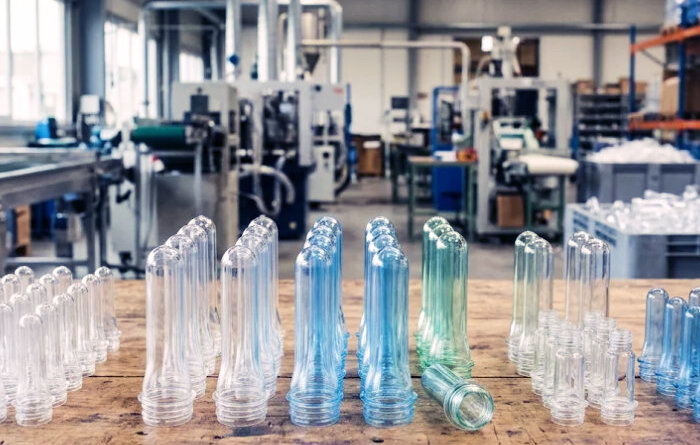
Производство ПЭТ-преформ – комплексный технологический процесс изготовления промежуточных изделий из полиэтилентерефталата методом литья под давлением.
Особенности:
Введение:
Производство ПЭТ-преформ является ключевым звеном в цепочке создания полимерной тары, поскольку именно преформа служит заготовкой для последующего выдувного формования бутылок, флаконов и контейнеров различного объёма.
В рамках полного цикла производства ПЭТ-бутылок данные преформы являются пробиркообразными заготовками со сформированным горлышком стандартного профиля, предназначенными для выдува в готовые ёмкости.
Разделение процессов литья преформ и выдува бутылок на независимые этапы позволило повысить производительность и снизить себестоимость конечной продукции, а к настоящему времени их производство достигло глобальных масштабов.
Технологическая зрелость производства ПЭТ-преформ определяется степенью автоматизации, точностью контроля массы и стабильностью геометрических параметров горловины получаемых изделий.
Функции:
- формирование заготовки для изготовления бутылки, структура которой определяет эксплуатационные свойства готовой тары;
- обеспечение стандартизации горловинной части, ведь резьбовой профиль, опорный буртик и посадочные размеры формируются исключительно на этапе литья и не подлежат изменению при выдуве;
- повышение эффективности логистических операций, так как компактные преформы транспортируются экономичнее, чем готовые бутылки.
Устройство, принцип действия и применение:
Устройство:
Производственная линия ПЭТ-преформ представляет собой многокомпонентную структуру, включающую следующие основные узлы:
- система подготовки сырья;
- система подачи;
- литьевая машина;
- пресс-форма;
- система охлаждения;
- система контроля.
Принцип действия:
Гранулированный ПЭТ с определённой вязкостью подвергается предварительной сушке при температуре около 160–180 °С.
Подготовленное сырьё подаётся в цилиндр пластификации, где расплавляется при температуре около 270–290 °С.
Расплав под давлением инжектируется в гнёзда пресс-формы. На этапе выдержки под давлением происходит компенсация усадки полимера.
Охлаждение преформы в форме занимает несколько секунд в зависимости от массы изделия и толщины стенки.
После раскрытия пресс-формы готовые преформы извлекаются и подаются на пост контроля качества.
Применение:
От массы преформы зависит результат:
- 15-40 г – служат заготовками для бутылок объёмом 0,25–1,0 л;
- 35-50 г – применяются в производстве ёмкостей 1,5–2,5 л;
- 55-90 г – используются для изготовления тары объёмом 3–6 л.
Преформы могут производиться под определённые требования по жидкостям, например, как представлено в ассортименте компании “ПЭТмаркет”.
Эксплуатация:
Температура расплава должна контролироваться с высокой точностью, иначе отклонение свыше допустимого диапазона приводит к термической деструкции полимера, пожелтению преформы и снижению характеристической вязкости.
Пресс-форма подлежит регулярному техническому обслуживанию: очистке горячего канала от остатков полимера, проверке состояния уплотнений, калибровке термоэлементов через определённый интервал рабочих часов.
Важна также стабильность температуры охлаждающей воды: колебания свыше ±1 °С могут вызвать неравномерную кристаллизацию и коробление изделий.
Перспективы:
Переход на линии, способные перерабатывать до 100 % rPET без снижения качества преформ, является важным шагом для стратегии циклической экономики.
Средняя масса преформы может быть снижена благодаря оптимизации реологии и конструкции пресс-форм.
Внедрение полностью электрических литьевых машин обеспечивает сокращение энергопотребления в сравнении с гидравлическими аналогами.
Интеграция систем искусственного интеллекта для предиктивного контроля качества в режиме реального времени позволяет оперативно выявлять дефекты.
Освоение производства ПЭТ-преформ из биосырья на основе этиленгликоля из сахарного тростника повышает экологическую привлекательность продукции.